


|
|
|
|
|
|
|
|
|
| Alfred Olsen : Hardhetsprøving av metalliske materialer | Copyright © 1997 Forfatteren/Høgskolen i Vestfold |
|
[ Bla nedover ] Alfred Olsen
|
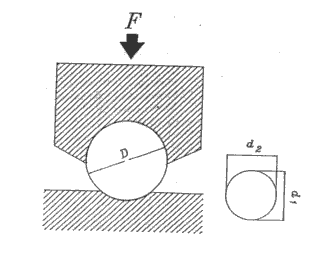
| Figur 2.1. Prinsippet for bestemmelse av brinellhardheten. Ifølge NS-EN 10003-1 og ISO 6506:1981 skal d bestemmes som middelverdien av to målinger foretatt vinkelrett på hverandre. |
|
Brinellhardheten HB blir definert som prøvekraften F dividert med inntrykksarealet A.
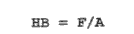
Inntryket blir en kulekalott med diameter d. Kulens diameter settes lk D. Ved integralregning kan en da vise at
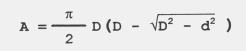
Formelen for Brinellhardheten blir da slik:
Dette er den vanligste formelen for brinellhardheten. Faktoren 0,102 er lik resiprokverdien av tyngdens normalakselerasjon gn. Den ble innført da en gikk over til å sette inn prøvekraften F i N istedenfor kp. Dermed slapp en å endre de godt innarbeidede numeriske verdiene for brinell-hardheten. Brinell hardhetsprøving omfattes blant annet av standardene ISO 6506:1981, ISO 156:1982 og ISO 726:1982. Disse tre ISO-standardene danner grunnlaget for den nye Europeiske Stand-ard NS-EN 10003 for Brinell hardhetsprøving. Den er delt i 3 deler, nemlig prøvingens utførelse (del 1), prøvemaskiner (del 2) og kalibreringsblokker (del 3), se tabell 2.1. Denne tredelingen ser ut til å være en trend som går igjen i de europeiske standardene for de øvrige statiske hardhetsprøve-metodene. 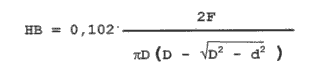
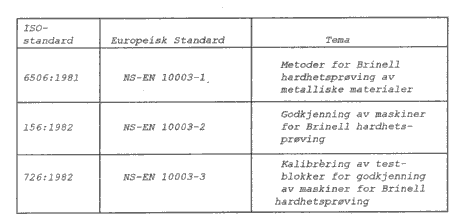
Tabell 2.1.
ISO 6506:1981 og NS-EN 10003 tillater både stål og hard-metall som materiale i det kuleformede inntrykkslegemet. Hvis det brukes stålkule, skal denne være polert og ha en hardhet på minimum 850 HV 10. Hvis det brukes kule av hardmetall, skal også denne være polert og ha en hardhet på minst 1500 HV, bestemt i henhold til ISO 3878. For å oppnå en så stor hardhet må hardmetallkulen være laget av sinter-hardmetall. Det stemmer også med kravet til kjemisk sammen-setning som er tatt med i ISO 156:1982, se tabell 2.2. Tabell 2.2. Kjemisk sammensetning av en hardmetallkule
for Brinell hardhetsprøving i henhold til ISO 156:1982.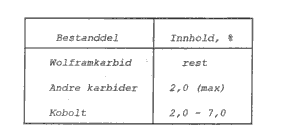
Ved en og samme kombinasjon av prøvekraft og kulediameter blir inntrykket i et bløtt materiale større inn i et hardt materiale, og inntrykkene er ikke likedannet. Brinell-hardheten blir dermed avhengig av prøvekraften, noe som gjør at en ikke fritt kan velge kombinasjoner av prøvekraft og kulediameter. Dette er en ulempe ved metoden. Tabell 2.3 viser de kombinasjonene av prøvekraft og kulediameter som ISO 6506:1981 og NS-EN 10003-1 tillater. Forholdet 0,102.F/D2 kalles belastningsgrad.
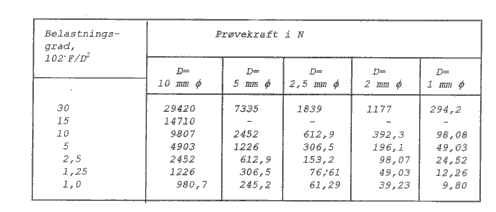
Tabell 2.3. Tillatte kombinasjoner av prøvekraft og kule-diameter (D) i henhold til ISO 6056:1981 og NS-EN 10003-1.
Med det relativt beskjedne antall kombinasjoner av prøve-kraft og kulediameter er en nødt til å tillate et visst slingringsmonn når det gjelder likedannetheten av inn-trykkene. Ifølge NS-EN 10003-1 skal kombinasjon av kraft og kulediameter velges slik at verdien på d blir liggende mellom 0,24.D og 0,6.D.
Hvis det brukes stålkule, skal denne som nevnt være herdet til minimum 850 HV 10. Brinellhardheten skal da betegnes med HBS. Dersom kulen er av hardmetall, skal brinellhardheten betegnes med HBW. Disse symbolene skal komme etter hardhets-verdien og tilføyes tall som angir prøvebetingelsene. Disse tallene skal angi kulediameter, belastning og eventuelt også holdetid, og tilføyes i samme rekkefølge.
Holdetiden skal bare angis dersom den avviker fra anbefalt tid, 10-15 sekunder. Holdetiden skal da angis med en nøyak-tighet på ± 2 sek. 350 HBS 5/750 betyr en brinellhardhet på 350, målt med en 5 mm f stålkule, en belastning på 7335 N (750 kp) og en holdetid på 10-15 sek. Videre betyr f. eks. 600 HBW 1/30/20 en brinellhardhet på 600, målt med en 1 mm f hardmetallkule, en belastning på 294,2 N (30 kp) og en holdetid på 20 sekunder. Holdetiden skal her angis fordi den avviker fra anbefalt tid.
Avstanden fra et brinellinntrykk og ut til en kant skal være minst 2,5 ganger midlere inntrykksdiameter hvis prøve-materialet er stål, støpejern eller kopperlegeringer. For legeringer av tinn og bly skal avstanden være minst 3 ganger midlere inntrykksdiameter. Avstanden mellom to naboinntrykk skal være minst 4 ganger midlere inntrykksdiameter for stål, støpejern og kopperlegeringer, og minst 6 ganger midlere inntrykksdiameter for lettmetaller, tinnlegeringer og blylegeringer. Dersom to påfølgende inntrykk har forskjellig diameter, skal det største inntrykket brukes som grunnlag for beregning av avstanden. Figur 2.2 a og b illustrerer ovennevnte forhold.
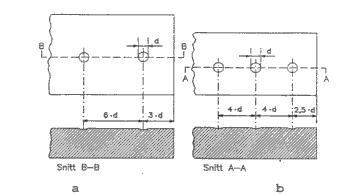
Figur 2.2. Minste avstand fra kant og midlere avstand mellom mellom brinellinntrykk for: a. Kopper og kopperlegeringer, stål og støpejern. b. Lettmetaller, tinn, bly og de to sistnevnte metallenes respektive legeringer.
Pålastingsperioden skal vare fra 2 til 8 sekunder, og belastningen skal påføres uten sjokk og vibrasjoner. Dette er viktig for å unngå dynamiske effekter. Stålkule kan brukes for brinellhardheter opp til 450. Hardmetallkule kan brukes for brinellhardheter helt opp til 650. Det er ikke likegyldig hva en bruker, for det er systematiske forskjeller mellom HBS og HBW, se figur 2.3 a-c.
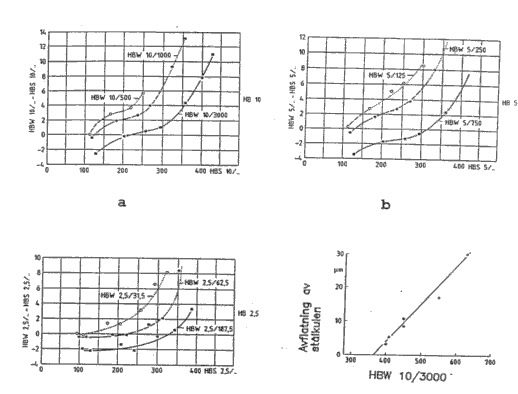
Figur 2.3 a - c: Differensen HBW-HBS som funksjon av HBS. Forskjellen mellom HBW og HBS ved brinellhardheter over 350 skyldes den stadig økende flatningen av stålkulen, se figur 2d. Dersom en ved bruk av stålkule har målt en hardhet over 450, skal stålkulen kontrollmåles etterpå. Den negative forskjellen mellom HBW og HBS for de laveste hardhetene har forfatteren ikke funnet noen fullgod forklaring på. Muligens ligger årsaken i at hardmetall har lavere friksjonskoeffisient mot prøvematerialet enn stål. Friksjonen spiller åpenbart en rolle for resultatet, se figur 2.4.
d: Flatningen av en 10 mm f stålkule etter et enkelt inntrykk.
| Figur 2.4. Virkningen som vaselin på prøve overflaten har på prøveresultatet. Målingene er fore tatt på prøvebiter med kjent brinell- hardhet. | 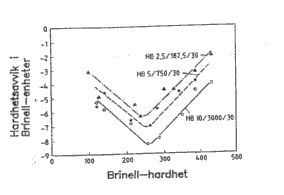 |
Både ISO 6506:1981 og NS-EN10003-1 krever at prøveover-flaten skal være fri for glødeskall, fett og olje. Det er ikke uten grunn.
Fordelene med en hardmetallkule er at den dekker et større hardhetsområde og har lengre levetid enn en stålkule.
En stålkule og en hardmetallkule ser like ut, noe som krever at de respektive holderne er tydelig merket. Det ligger an til forvekslinger, noe en må regne med i praksis. En utvei ville være å sløyfe stålkulen og tillate bare hardmetallkule i nasjonale og internasjonale normer. Et tysk forslag om nettopp dette overfor ISO førte imidlertid ikke fram. NS-EN 10003 for Brinell hardhetsprøving tillater derfor fortsatt kule av både hardmetall og stål. Men det tyske forslaget er blitt vurdert på nytt og tatt hensyn til ved siste pågående revisjon av EN 10003. Den nye reviderte EN-10003, som er bebudet utsendt en gang i desember 1996, kommer bare til å tillate hardmetallkule. Etter endt høring kommer denne standarden til å bli oversatt til norsk og gjort til Norsk Standard.
Brinellmetoden er mindre kresen på prepareringen av prøve-overflaten enn de andre statiske metodene. Dette skyldes de forholdsvis store inntrykkene. Av samme grunn er metoden også velegnet for inhomogene materialer som f. eks. grått støpejern og kulegrafittjern. Derfor blir brinellmetoden i særlig stor grad anvendt i støperier.
Ved stikkprøvekontroll er den standardiserte metoden fullt brukbar, men ved 100 % kontroll blir den håpløst langsom. Derfor blir det laget brinellapparater der en måler inn-trykksdybden istedenfor inntrykksdiameteren. Dette måle-prinsippet er raskere og gir muligheter for automatisk registrering. Det må presiseres at det ennå ikke finnes noen internasjonal standard som tillater dette måleprinsippet for Brinellmetoden. Imidlertid finnes det en amerikansk nasjonal standard (ASTM) som tillater måling av brinellhardheten ved hjelp av inntrykksdybden. Arbeid med en tilsvarende ISO-standard er i gang, og et utkast (ISO/DIS 11700 1-3) ble nylig (1996) sendt ut på høring. Hvis standardforslaget blir akseptert, kommer metoden til å hete "Makro-Rockwell".
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Vickersmetoden benytter en diamantpyramide med kvadratisk grunnflate som inntrykkslegeme istedenfor en kule. Vinkelen mellom to motstående sider er 136°, se figur 2.5.
| Figur 2.5. Prinsippet for vickersmetoden. | 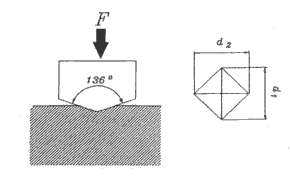 |
Diamantpyramiden trykkes inn i prøveoverflaten med en bestemt belastning F. Pålastingsperioden skal vare fra 2 til 8 sekunder, og belastningen skal påføres uten sjokk og vibrasjoner for å unngå dynamiske effekter. Ved målinger på anisotrope materialer må en passe på at diagonalene til innrykkene danner 45° med anisotropiretningen.
Etter endt pålastings- og holdetid blir belastningen fjernet, og en måler inntrykksdiagonalene. Middelverdien d av disse danner så grunnlaget for beregningen av vickers-hardheten. Denne er i likhet med brinellhardheten definert som prøvekraft dividert med inntrykksareal. En får dermed følgende uttrykk for vickershardheten HV:
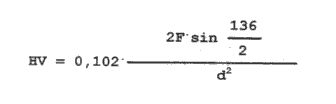
Utregnet blir formelen slik:
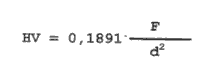
Faktoren 0,102 er innført av samme grunner som nevnt under omtalen av brinellhardheten. Metoden ble foreslått i 1925 som et forsøk på å få til en metode der resultatet ikke ble påvirket av belastningen. I prinsippet skal jo en diamant-pyramide gi likedannede inntrykk. Uavhengighet av belast-ningen samt et meget stort hardhetsområde skulle være denne metodens store fordeler fremfor brinellmetoden.
Imidlertid viste det seg ganske snart at heller ikke vickersmetoden gav den ønskede uavhengighet av belastningen. Men forestillingen om vickersmetodens uavhengighet av belastningen har likevel vært bemerkelsesverdig seiglivet, særlig i lærebøker.
Så lenge en benytter belastninger over 30 N, er vickers-hardheten tilnærmet uavhengig av belastningen. Men ved belastninger under 30 N stiger hardheten merkbart med avtakende belastning. Enda kraftigere stigning får en ved belastninger under 2,0 N. Dette førte tidlig til en oppdeling av vickersprøvingen i følgende tre områder, avhengig av belastningene:
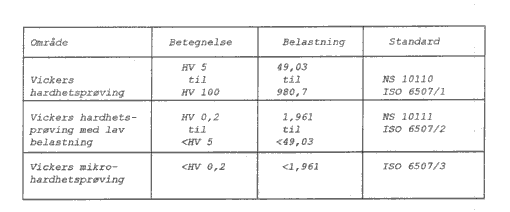
Tabell 2.4. De tre områdene som hardhetsprøving etter Vickers vanligvis blir delt inn i.
I 1994 ble det utgitt en ny Europeisk Standard for Vickers hardhetsprøving av buttsveiser. Den heter EN 1043 og er også gjort til Norsk Standard. Standarden bygger på ISO 6507-1 og ISO 6507-2, men betegner hardhetsprøving etter ISO 6507-2 som mikrohardhetsprøving. Den norske oversettelseskomiteen mener at dette ikke kan være riktig, og har gjort Norsk Teknologistandardisering oppmerksom på forholdet. I 1995 sendte ISO et nytt standardforslag for Vickers hardhets-prøving ut på høring. Det heter ISO/DIS 6507 1-3. Del 1 omfatter alle tre områdene for Vickers hardhetsprøving.
Del 2 og 3 omfatter henholdsvis kalibrering av prøve-maskiner og kalibrering av referanseblokker.
Symbolet HV brukes for vickershardheten, som ellers blir angitt etter de samme regler som brinellhardheten. For eksempel betyr 360 HV 5/20 en vickershardhet på 360, målt med en belastning på 49,03 N (5 kp) og en holdetid på 20 sekunder. Holdetiden skal også ved Vickers hardhetsprøving bare angis hvis den avviker fra anbefalt tid.
For Vickers mikrohardhetsprøving er det ennå ikke utgitt noen egen norsk standard. Mikrohardhetsprøving blir for øvrig omhandlet i et eget kapittel senere.
I løpet av 40- og 50-årene ble det lansert en rekke teorier om årsakene til vickershardhetens avhengighet av belastningen. Flere store forskningsarbeider omkring emnet ble utført, uten at en klarte å komme fram til noen fullgod forklaring. Her er noen av de antatt viktigste årsakene som ble diskutert:
Virkningen av området med flerakset spenningstilstand er bare vagt antydet i eldre litteratur. Imidlertid tyder nyere tyske undersøkelser på at den fleraksede spennings-tilstanden kanskje spiller den viktigste rollen.
I en forsøksserie ble vickershardheten målt med to diamantpyramider. Den ene diamantpyramiden hadde avslepet spiss, mens den andre var ordinær. Den avslepne pyramiden hadde en kvadratisk toppflate med sidekanter på 6,5 µm. Hensikten med å slipe av spissen på den ene pyramiden var å fjerne mest mulig av "spissdominansen" til den fleraksede spennings-tilstanden. Måleresultatene er vist grafisk i figur 2.6 og figur 2.7.
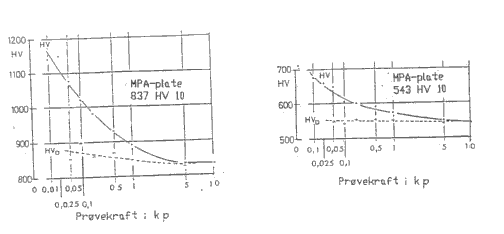
Figur 2.6. Hardhetsprøvinger med regulær (HV) og avslepet pyramide (HV) på to referanseplater av stål med kjente hardheter (837 og 543 HV 10).
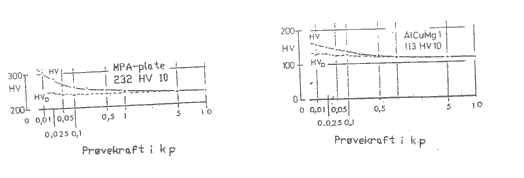
Figur 2.7. Hardhetsprøvinger med regulær pyramide (HV) og avslepet pyramide (HV) på en referanseplate av stål (232 HV 10) og en referanseplate av duraluminium.
Måleresultatene gir god indikasjon på at den nevnte spiss-dominansen er en vesentlig årsak til balastningens inn-flytelse på vickershardheten. Innflytelsen ble vesentlig mindre ved at spissdominansen til den spenningstilstanden ble mest mulig fjernet.
Også prepareringen av prøveoverflaten har betydning for prøveresultatet. Sliping av overflaten gir alltid et mekanisk herdet yttersjikt. Tykkelsen på dette sjiktet er avhengig av kornstørrelsen på slipepapiret som brukes til slutt. Innflytelsen av det mekanisk herdede yttersjiktet blir større jo mindre inntrykket er, se figur 2.8.
| Figur 2.8. Resultatet av tre serier med vickers- målinger foretatt på henholdsvis en slipt, en mekanisk polert og en elektrolytisk polert prøveflate. | 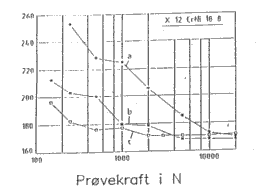 |
Tykkelsen på det mekanisk herdede randsjiktet avtar i rekkefølgen slipt, mekanisk polert og elektrolytisk polert overflate. Ved tilstrekkelig langvarig elektrolytisk polering kan en regne med at det mekanisk herdede yttersjiktet er borte.
Fett eller olje på prøveoverflaten påvirker også vickers-hardheten, se figur 2.9.
| Figur 2.9. Virkningen som vaselin på prøve- overflaten har på vickershardheten. | 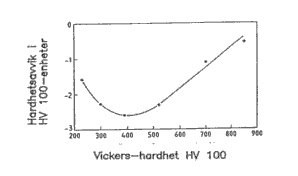 |
Virkningen er imidlertid svakere enn den tilsvarende virkningen på brinellhardheten. Dette kommer antakelig av den vesentlig lavere friksjonskoeffisienten mellom diamant og metall.
Kravene til holdetid er de samme som for brinellmetoden.
Til tross for de svakhetene som er nevnt, er vickersmetoden den mest benyttede av de statiske hardhetsprøvemetodene. Den viktigste årsaken til dette er uten tvil det meget store hardhetsområdet metoden spenner over.
Kravene til minsteavstand fra objektkant og innbyrdes inntrykksavstand er omtrent de samme som for brinell-metoden, med unntak av minste inntrykksavstand for stål, støpejern og kopperlegeringer. Denne skal være tre ganger midlere inntrykksdiagonal d, se figur 2.10.
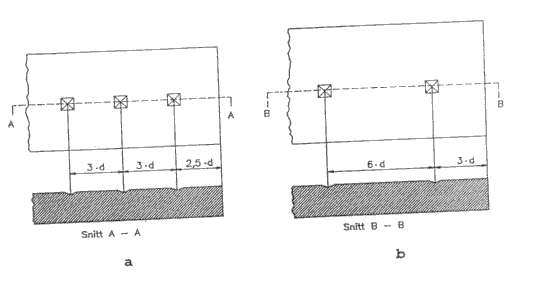
Figur 2.10. Minste avstand fra objektkant og minste innbyrdes inntrykksavstand for a) stål, støpejern og kopperlegeringer og b) lettmetaller, bly, tinn og de to sistnevnte metallers respektive legeringer.
Ved hardhetsprøvinger på sveiseprosedyrer var det tidligere ikke samsvar mellom ovennevnte krav og inntrykksavstandene i HAZ. I de aller fleste spesifikasjoner for installasjoner i Nordsjøen stod det tidligere at senteravstanden mellom inntrykkene i HAZ skulle være 0,5 mm, se figur 2.11.
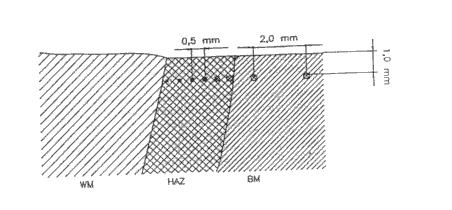 Figur 2.11. Innbyrdes inntrykksavstander i HAZ og grunnmetall,
slik de tidligere ble angitt i offshore-spesifikasjoner.
Årsaken var muligens at en tidligere brukte DIN 50136/81 som standard for Vickers hardhetsprøvinger. Denne satte minste innbyrdes inntrykksavstand til 2,5.d. Dette kravet er oppfylt ved hardhetsverdier over 230 HV 5. Men hvis kravet er 3.d, må en opp i hardhetsverdier på mer enn 325 HV 5 for å få det oppfylt, se figur 2.12.
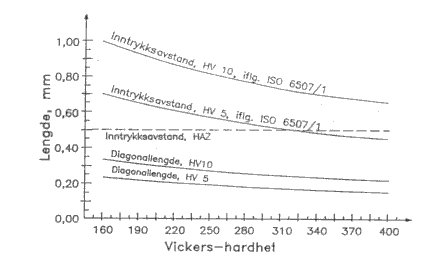
Figur 2.12. Diagonallengder og minste inntrykksavstand (ifølge ISO 6507/1) som funksjoner av Vickershardheten.
Kurvene er tegnet opp for HV 10 og HV 5. Den horisontalestiplede linjen er inntrykksavstanden i HAZ, slik den tidligere er blitt angitt i de aller fleste offshore-spesifikasjoner.
Rent formelt burde en derfor ikke ha henvist til f. eks. den gamle NS 10110 eller ISO 6507/1, dersom en samtidig foreskrev en inntrykksavstand på 0,5 mm i HAZ.
Den praktiske betydningen er derimot i høy grad diskutabel. Hensikten er jo å forhindre at et inntrykk blir påvirket av den plastiske deformasjonssonen rundt det foregående. Et krav på 3xd er da antakelig i strengeste laget.
En innledende forsøksserie med hardhetsprøvinger (HV 10) på varmvalset St.52 ble våren 1993 utført ved HSV. Forsøket ble gjennomført som et ledd i utprøvingen av en laboratorie-øvelse. Resultatet av dette forsøket tyder på at en på St.52 kan gå helt ned til 1,5.d, uten at et inntrykk blir nevneverdig påvirket av det foregående.
På sveiseprosedyrer for plater av vanlig sveisbart stål i St.52-klassen er vanligvis 325 HV 5 den høyeste tillatte hardheten i HAZ. For visse typer termomekanisk behandlede finkornstål og sveisbare bainittiske stål går en opp til 350 HV 5. Hensikten med denne øvre grensen for hardheten i HAZ er å redusere faren for hydrogenindusert oppsprekking mest mulig. Faren for denne type oppsprekking øker med andelen av herdestruktur i HAZ, og hardheten tas som et mål for denne andelen. Ved byggingen av våtgassmodulen M14 til Gullfaks A ble flere sveiseprosedyrer vraket på grunn av for høy hardhet, selv om skårslagseighetsverdiene lå godt over minimumskravet.
Den maksimale hardheten i HAZ finner en helt inne ved smeltegrensen. Grunnen er at materialet i dette området har blitt fullstendig austenittisert på grunn av den høye tem-peraturen, og det har også som regel skjedd en viss austenittkornvekst. I tillegg er avkjølingshastigheten ned til 500 °C høyest helt inne ved smeltegrensen. Dette betyr at stålet i dette området har kortest oppholdstid i det kritiske temperaturintervallet mellom 800 og 500 °C. Alt dette tilsier at andelen av herdestruktur blir størst nettopp her.
Det første vickersinntrykket i HAZ skulle settes så tett inntil smeltegrensen som mulig, dog uten å tangere eller bryte denne. Dette inntrykket ble ikke påvirket av andre nærliggende inntrykk, og skulle dermed gi korrekt hardhet. Neste inntrykk kom 0,5 mm lenger ut, og hardheten hadde da sunket såpass mye at en eventuell beskjeden påvirkning fra det første inntrykket ikke betød noe vesentlig. Hardheten synker stadig utover i HAZ, og selv om påvirkningen fra foregående inntrykk skulle bli større etter hvert, var det ikke nok til å gi større hardhet større enn inne ved smeltegrensen.
Den nye NS-EN 288-3, som er gjort til gjeldende standard for prøving av sveiseprosedyrer, krever at målingene skal utføres i samsvar med NS-EN 1043-1. Denne standarden krever en inntrykksavstand på minst 2,5 ganger midlere inntrykks-diagonal. I henhold til denne standarden skal det tas et tilstrekkelig antall inntrykk (som regel tre) i hver av sonene sveisemetall (WM), varmepåvirket sone (HAZ) og grunnmateriale (BM). Antall inntrykk skal være tilstrekke-lig stort til å kunne bdømme om områder har herdet eller myknet under sveisingen. Ved hardhetsprøving av sveiser av stål er anbefalt inntrykksavstand 0,7 mm hvis en benytter HV 5 og 1,0 mm hvis en benytter HV 10.
Inntrykkene skal ligge maksimalt 2,0 mm under overflaten. Et unntak er gjort for metaller som herder i HAZ. Jern og stål hører til denne typen metaller. På slike sveiser skal ifølge NS-EN 1043 det første inntrykket settes av slik at det kommer 2 mm under overflaten, og slik at hele inntrykket kommer innenfor en avstand på 0,5 mm fra smeltegrensen. Deretter setter en to nye inntrykk i 0,5 mm avstand fra smeltegrensen, hvert med 0,7 eller 1,0 mm avstand fra det første inntrykket. Deretter settes et 4. eventuelt også et 5. inntrykk lenger ute i HAZ, 2 mm under overflaten, 0,7 eller 1,0 mm fra det første inntrykket og med tilsvarende innbyrdes avstand, se figur 2.13.
| Figur 2.12. Plassering av inntrykkene i grunn- metall (WM) varme- påvirket sone (HAZ) pg sveisemetall (BM) i buttsveiser av jern og stål, som herder i HAZ. | 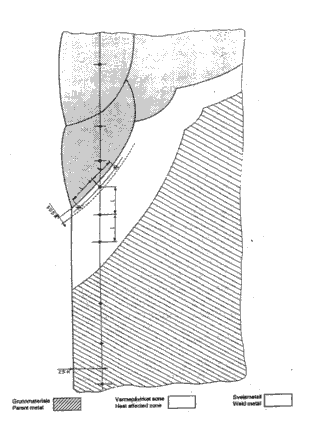 |
Beregning av Vickershardheten forutsetter at inntrykket er et geometrisk korrekt avtrykk av pyramiden. Dette er ikke tilfelle i praksis av følgende grunner:
-elastisk tilbakefjæring
-innsynking av materiale langs inntrykkskantene
-opphoping av materiale langs inntrykkskantene
I tillegg kommer formendring av inntrykket når størrelsen på inntrykket avtar. Dette siste skyldes endringer i spennings-tilstanden og er særlig merkbart i mikrohardhetsområdet.
En har i mange år søkt etter alternative målemetoder som eliminerer disse feilkildene og avlesningsfeil fra operatørens side. En metode som har vist seg meget lovende er den såkalte UCI-metoden (UCI = Ultrasonic Contact Impedance). Foreløpig er prinsippet bare anvendt på apparater beregnet for makro- området (HV 5 - HV 100) og lavlastområdet ( HV 0,2 - HV 5), men det burde være interessant også for mikrohardhetsområdet.
UCI-metoden arbeider etter følgende måleprinsipp: En stålstav med en Vickers-pyramide settes i resonanssvingninger ved hjelp av et piezoelektrisk krystall. Staven er fiksert ved ¼ av sin lengde, slik at det bare er grunntonen som kan genereres.
Ved at diamantpyramiden kommer i kontakt med prøveover-flaten, skjer det en endring Df i resonansfrekvensen. Denne endringen er en funksjon av kontaktarealet mellom diamant-pyramiden og prøveobjektet. Endringen i resonansfrekvensen er indirekte et uttrykk for størrelsen på kontaktflaten. Apparatet må kalibreres mot en referanseblokk med kjent hardhet og samme elastiske konstanter som det materialet en skal prøve.
Krautkrämers Microdur er basert på dette prinsippet. Staven settes i svingninger med frekvens på 78 kHz. Den første ut-gaven, Mic 1, arbeider med en belastning på 7,7 N og regnes som en Vickers hardhetsprøver for prøving i lavlastområdet. En nyere utgave, Mic 2, arbeider med en belastning på 49,03 N, dvs. den arbeider i makroområdet.
Mic 2 gir et vesentlig større inntrykk enn Mic 1, og er dermed mindre følsom overfor prepareringen av overflaten.
Målingen skjer mens belastningen står på, og en unngår de feil som optisk måling er beheftet med. Imidlertid finnes det andre feilkilder. En av de viktigste er at operatøren ikke greier å holde konstant vinkel mellom måleprobe og overflate fra måling til måling.
En måling tar ca. 6-7 sekunder. Det blir hevdet at en i løpet av 2 minutter greier å ta 18-20 målinger, men dette antallet er nok litt for optimistisk. Apparatet er bærbart, og har også den fordelen at målingene kan utføres direkte på store gjenstander. En behøver ikke å skjære ut prøvebiter. Microdur gir også muligheter for hardhetsprøving på steder som er vanskelig tilgjengelige. Apparatet er forsynt med port for tilkopling til PC. Det må imidlertid presiseres at det ikke finnes noen standard for dette måleprinsippet. Bruk av slike apparater i kvalitetskontroll må derfor baseres på spesiell avtale.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Rockwellmetoden er på flere punkter vesensforskjellig fra de to andre statiske hardhetsprøvemetodene. For det første skal inntrykkslegemet belastes med en forlast på 98,07 N før hovedlasten settes på. For det andre er det den varige inntrykksdybden en måler etter at hovedlasten er fjernet. En måler ikke dimensjonene av inntrykket. Forlasten skal stå på mens målingen blir foretatt. Inntrykkslegemet kan være en diamantkjegle (Rockwell A, C og D) eller en stålkule (Rockwell B, E, F, G, H og K), se figur 2.13 og 2.14.
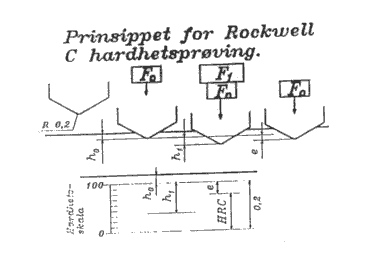
Figur 2.13. Prinsippet for Rockwell hardhetsprøving med diamantkjegle (Rockwell A, C og D). Rockwellvariantene A, C og D skiller seg fra hverandre bare ved størrelsen av hovedlasten F1.
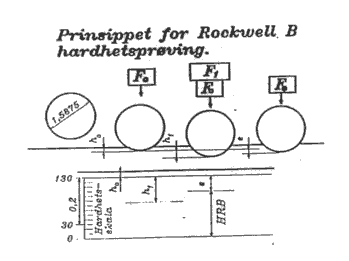
Figur 2.14. Prinsippet for Rockwell hardhetsprøving med stålkule som inntrykkslegeme (Rockwell B, E, F, G, H og K). Disse rockwellvariantene skiller seg fra hverandre ved størrelsen av hovedlasten F1 og og forlasten Fo.
Tidligere ble rockwellhardhetene HRC og HRB regnet ut etter følgende uttrykk:
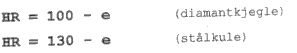
der e var permanent inntrykksdybde med enhet 2 m m.
I 1994 kom det en ny Europeisk Standard for Rockwell hardhetsprøving. Den er også gjort til Norsk Standard og heter NS-EN 10109. Denne standarden har den samme tre-delingen som EN 10003 for Brinell hardhetsprøving. Ifølge denne standarden skal hovedlasten være på i 4 ± 2 sekunder. Den varige inntrykksdybden betegnes h. Rockwellhardheten skal nå regnes ut etter formelen
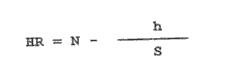
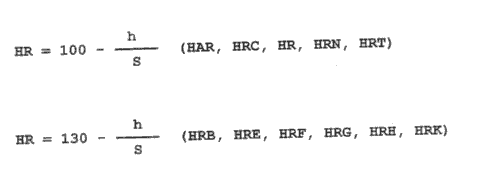
Standarden inneholder samhørige verdier av N og S for de forskjellige rockwellvariantene. S er skalaenheten 2,0 m m for alle rockwellvariantene unntatt HR og HR. For disse er S 1,0 mm. Forholdet h/S får dermed samme betydning som e i de gamle formlene. Etter den nye standarden blir formlene seende slik ut for de forskjellige metodene:
Rockwellhardheten fremstår bare som et tall. Men slik brukes brinell- og vickershardheten også, selv om de har benevningen kp/mm2.
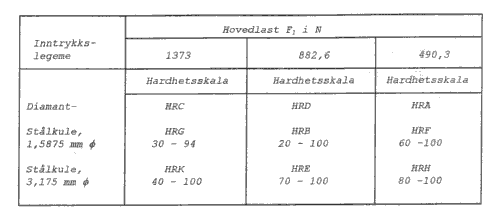
Tabell 2.5. Oversikt over de forskjellige hardhetsskalaer for rockwellhardheten med tilhørende hovedbelastninger og inntrykkslegemer. Forlasten Fo er 98,07 N for alle skalaene.
Tabell 2.5 viser de forskjellige hardhetsskalaene med tilhørende hovedbelastninger og inntrykkslegemer. Rockwellhardheten angis med hardhetsverdien, etterfulgt av symbolet HR og en bokstav som angir hvilken hardhetsskala som er brukt. For eksempel angir 42 HRC en rockwellhardhet på 42, målt på C-skalaen, dvs. med diamantkjegle som inntrykkslegeme og en hovedlast på 1373 N.
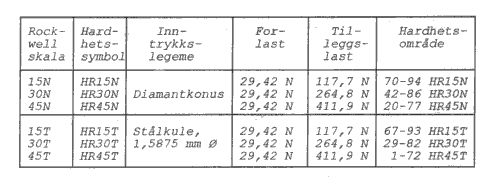
Tabell 2.6. Betegnelser og belastninger for rockwell-variantene HRN og HRT.
Tabell 2.6 viser betegnelser og belastninger for rockwell-variantene HRN og HRT. De skiller seg ut fra de øvrige rockwellvariantene ved at de har en mye mindre forlast (29,42 N) og dessuten andre tilleggslaster.
Hvis diamantkjeglen var helt spiss, ville det oppstå et flerakset spenningsfelt i materialet foran kjeglespissen, akkurat som ved vickersprøving. Diamantkjeglens spiss er avrundet med en krummingsradius på 0,2 mm. Dette reduserer spissdominansen til området med flerakset spennings-tilstand.
Rockwellmetoden stiller omtrent de samme krav til pre-parering av prøveoverflaten som vickersmetoden. Filmer av fett eller olje på prøveoverflaten påvirker også rockwellhardheten, se figur 2.15.
| Figur 2.15. Virkningen som en overflatefilm av vaselin har på rockwellhardheten HRC. Målingene er gjort på slipte stålprøver. | 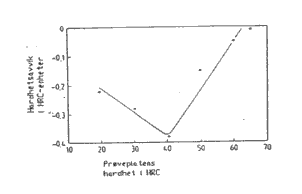 |
Rockwellmetoden dekker stort sett det samme hardhetsområdet som vickersmetoden, men en må ty til flere inntrykkslegemer, og skalaene er mye grovere. Metoden kan ikke brukes til mikrohardhetsprøving.
Metodens store fortrinn fremfor brinell- og vickersmetoden er at den er mye raskere og lett å automatisere. Inntrykks-legemet står i direkte forbindelse med et måleur, hvis skala er laget slik at hardheten kan avleses direkte. En unngår dermed de avlesningsfeil som er forbundet med optisk måling av inntrykkets dimensjoner. Herderier bruker metoden i stor utstrekning.
I herdet stål stiger HRC lineært med karboninnholdet inntil ca. 0,4 % C. Fra da av begynner det å opptre restaustenitt i stålet, fordi karbon virker som en svært sterk austenitt-stabilisator i stål. Andelen av restaustenitt stiger med stigende C-innhold. Dette fører til at HRC stiger mindre enn lineært ved C-innhold ut over 0,4 % og når et maksimum ved ca. 0,8 % C. Ved ytterligere stigning i stålets C-innhold avtar HRC igjen fordi andelen av restaustenitt blir stadig større. Vickershardheten derimot stiger med C-innholdet helt opp til 1,2 % C.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Dynamisk hardhetsprøving er karakterisert ved meget hurtig pålasting og ingen holdetid. Selv om dynamiske hardhets-målemetoder har vært i bruk i mange år, finnes det ingen internasjonale standarder for noen av metodene. De er lite kjent, og er ofte blitt betraktet nærmest som kuriositeter. I lærebøker har de fått en heller stemoderlig behandling. Som oftest er de bare nevnt med noen få linjer, eller de er ikke nevnt i det hele tatt.
Nå synes det imidlertid som om interessen for dynamisk hardhetsprøving er i ferd med å ta seg opp. Hardhetsprøving blir i dag regnet med blant de ikke-destruktive prøve-metodene, fordi det gjenværende inntrykket ofte ikke betyr noe for produktkvaliteten. Trenden går i retning av 100 % kontroll, noe som stiller mye hardere krav til kostnads-effektivitet.
Selv om nye måleteknikker og bruk av data- og videoteknikk har gjort de statiske metodene Brinell og Vickers mye raskere, kan de ikke måle seg med de nye dynamiske metodene. Det er disse som skal omtales her.
EQUOTIP-metoden var den første av de nyere dynamiske metodene. Måleprinsippet er som følger: En holder med en hardmetallkule skytes inn mot prøveoverflaten ved hjelp av en fjær. Holderen er forsynt med en permanent magnet som passerer en spole. I spolen blir det da indusert en spenning U1 som er avhengig av hastigheten på magneten. Sammenstøtet med prøveflaten har både plastisk og elastisk karakter. Noe av den kinetiske energien går med til plastisk deformasjons-arbeide. Etter sammenstøtet spretter holderen tilbake, men nå med redusert hastighet. Magneten induserer nå en ny spenning U2 i spolen. Differensen mellom U1 og U2 er indirekte et uttrykk for det plastiske deformasjonsarbeidet, som igjen er et uttrykk for hvor dypt kulen har trengt inn i materialet.
EQUOTIP er portabelt og hurtig i bruk. Hardhetsverdien som apparatet gir kalles L-hardhet (etter oppfinneren av metoden, Dipl.ing. Ditmar Leeb). Med hvert apparat fulgte det tidligere med kurver for konvertering av L-hardhet til statiske hardhetsverdier (Vickers, Brinell og Rockwell C). Moderne EQUOTIP-apparater har innebygde dataprogrammer for konvertering av L-hardhet til andre hardhetsverdier.
Et dynamisk hardhetsprøveapparat utviklet av det sveitsiske firmaet Ernst kom på markedet i begynnelsen av 90-årene. Hardhetsprøveren ble vist på fagmessen MT-90 i Birmingham, og var da så ny at representanten ikke hadde fått med seg brosjyrer på den. Slagkraften er på 150 kp, og inntreng-ningslegemet er en Rockwell diamantkjegle. Inntrykksdybden blir målt elektronisk. En kan velge om hardheten skal presenteres som vickers-, brinell- eller rockwellhardhet. En liten datamaskin sørger for å regne om hardheten til den skalaen en har tastet inn.
Hardhetsprøveren må først kalibreres mot en referanseblokk med kjent hardhet. Selve målingene gikk meget raskt. Det som tok lengst tid var faktisk spenningen av slagfjæren.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
I gjeldende standarder for de statiske metodene står det at det ikke skal være synlig deformasjon på baksiden av prøvestykket. For øvrig er det litt forskjellige krav til tykkelse ute og går.
Ved Brinell hardhetsprøving er det et vanlig krav at prøve-stykkets tykkelse skal være minst 8 ganger inntrykksdybden. Ved Vickers hardhetsprøving skal materialtykkelsen være minst 1,5 ganger midlere inntrykksdiagonal. Dette tilsvarer omtrent 10,5 ganger inntrykksdybden, og er i godt samsvar med den såkalte "1/10-regelen" eller "Bückle-regelen". Regelen har fått navn etter den tyske forskeren H. Bückle, som drev omfattende forsøk med Vickers hardhetsprøving med små belastninger. På bakgrunn av forsøkene sine kom han til at materialtykkelsen burde være minst 10 ganger inntrykks-dybden, dersom målingene skulle være pålitelige. Dette tykkelseskravet er nedfelt i standardene for Vickers hard-hetsprøving. Figur 4.1 er en grafisk fremstilling av sammenhengen mellom vickershardheten og minste material-tykkelse ifølge ISO 6507/1-2.

Figur 4.1. Sammenhengen mellom minste materialtykkelse og vickershardheten. a) ISO 6507/1. b) ISO 6507/2.
Fig. 4.2 er et nomogram som knytter sammen belastning, avlest vickershardhet, HV-symbol, midlere diagonallengde og minste godstykkelse. Dette nomogrammet finnes i det nye standardforslaget ISO/DIS 6507-1:1995.
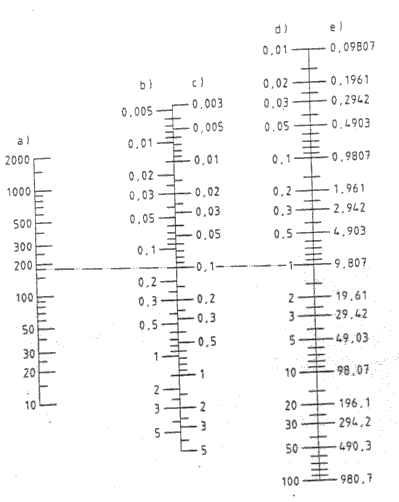
Figur 4.2. Nomogram som knytter sammen vickershardhet (a), minste materialtykkelse (b), midlere diagonallengde (c), HV-symbol (d) og belastning (e), Nomogrammet gjelder for belastninger fra 0,09807 N (10,0 g) og opp til 980,7 N (100 kp).
Tilsvarende regler gjelder for Rockwell hardhetsprøving. For samtlige rockwellvarianter gjelder at prøvestykkets minste tykkelse skal være minst 10 ganger inntrykksdybden. Merker etter inntrykkene skal ikke være synlige på baksiden av prøvestykket, unntatt for prøving av materialtykkelser under 0,6 mm etter HR 30T, forutsatt at rockwellhardheten etter denne metoden ikke overstiger 80. Da tillates det synlige merker etter inntrykkene på prøvestykkets bakside. Metoden skal da betegnes med HR 30T m.
Det er en god tommelfingerregel å kreve at tykkelsen skal være minst 10 ganger inntrykksdybden. Da kan en være noenlunde sikker. Det er bare et fåtall materialer som må ha en enda større minstetykkelse.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Som nevnt er vickersmetoden den mest brukte av de statiske hardhetsprøvemetodene på grunn av sin store anvendbarhet. Men metoden blir altfor langsom og dyr i moderne kvalitets- kontroll, der en ofte er avhengig av å ta et stort antall målinger. Det har derfor lenge pågått forskningsarbeid med å automatisere metoden.
En av måtene å automatisere metoden på er å måle lengdene av inntrykksdiagonalene ved hjelp av videoteknikk og elek- tronisk bildeanalyse. Da kan utmålingen skje automatisk, og apparater som arbeider etter dette prinsippet er allerede i handelen.
En annen måte er måle hardheten ved hjelp av inntrykksdybden istedenfor diagonalene. Da vil en nemlig også kunne måle hardheten automatisk. Men denne hardheten blir ikke det samme som Vickershardheten, selv om inntrykkslegemet som blir brukt fortsatt er en vickerspyramide. Navnet vickershardhet under last (HVL) ble brukt i mange år, men i 1988 ble universal-hardhet (HU) allment akseptert som navn på den nye hardheten. Vickershardheten og universalhardheten skiller seg fra hverandre på følgende punkter:
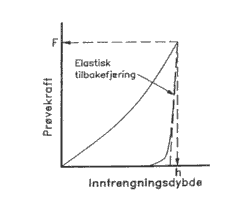
Figur 5.1. Inntrengningsdybde/kraft-forløpet ved måling av universalhardheten (skjematisk).
Pyramidens posisjon i det den berører prøveoverflaten blir bestemt på følgende måte: Først balanserer en ut apparatets inntrykksenhet, og deretter legger en på en forlast som er for liten til å gi et målbart inntrykk. Inntrykkslegemets posisjon i berøringsøyeblikket blir registrert ved at pyramiden så for liten til å kunne gi noe målbart inntrykk.
Måleprinsippet virker lovende, og det er allerede laget prøve-maskiner som virker etter dette prinsippet. Men det gjenstår ennå en rekke problemer som må løses før metoden kommer allment i bruk. Blant annet eksisterer det enningen internasjonal standard for måling av universalhardheten. I 1989 ble et tysk normforslag for denne metoden oversendt ISO, som svarte at man foreløpig kun bestrebet seg på å få til en "Technical Report". En omarbeidelse av nevnte normforslag til "Technical Report" ble i 1991 oversendt ISO. Rapporten har tittelen "Metallic Materials - Hardness Test - Universal Test." Den omhandler kun hardhetsprøving av metalliske materialer og inntrykksdybder over 3 µm. Rapporten har ennå ikke blitt videreutviklet til noen ISO-standard.
Videre blir inntrykksarealet beregnet ut fra den målte inntrykksdybden, noe som forutsetter idealgeometriske forhold. Det er ikke tilfelle i praksis, og her kommer også materialspesifikke faktorer inn i bildet.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Mikrohardhetsprøving er måling av hardheten med balastninger mindre enn 2 N. De mest benyttede metodene er Vickers, Knoop og Berkovich, og vi skal i tur og orden se på disse metodene. Vickersmetoden er beskrevet før, men vi skal se på en del geometriske sider ved metoden. Vickerspyramidens geometri er vist på figur 6.1, jfr. figur 2.5.
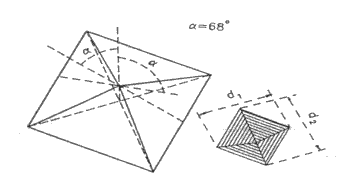
Figur 6.1. Vickerspyramidens og vickersinntrykkets geometri.
Inntrykksdybden hV og diagonalen d er knyttet sammen ved følgende likning:
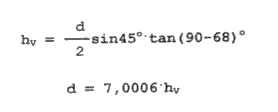
Knooppyramidens geometri fremgår av figur 6.2. Knoophardheten blir definert som prøvekraften dividert med projeksjonen av inntrykksarealet. Det er bare den lange diagonalen L som blir målt.
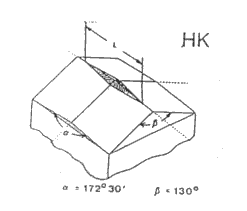
Figur 6.2. Geometrien til Knooppyramiden og dens respektive inntrykk. Det er bare den lange diagonalen L som blir målt.
Det projiserte arealet blir regnet ut slik:
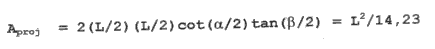
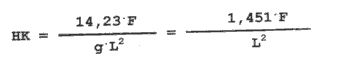
Uttrykket for knoophardheten blir da slik:
For knoopinntrykket blir forholdet mellom diagonalen L og inntrykksdybden hK slik:
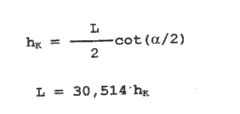
Formelen for knoophardheten er tilpasset slik at F skal settes inn i N.
For en og samme inntrykksdybde er inntrykksarealet av et Knoop-inntrykk bare ca. 15 % av et vickersinntrykk. Inntrykkene kan dermed plasseres vesentlig nærmere hverandre. Dette er en fordel ved måling av bratte hardhetsgradienter i f. eks. settherdingssjikt. På den annen side er knoopmetoden vesentlig mer følsom overfor anisotropi i materialet.
En tredje og mindre kjent metode er berkovichmetoden, der inntrykkslegemet har form av et tetraeder. Inntrykket blir en likesidet trekant. Også dette inntrykkslegemet er laget av diamant, og dets geometri fremgår av figur 6.3.
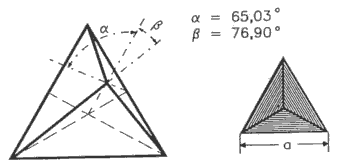
Figur 6.3. Berkovichmetoden. Inntrykkslegemets og inntrykkets geometri. Inntrykket har form som en likesidet trekant, og det er sidekanten a som måles.
Berkovichhardheten HBerk er definert som belastning F dividert med det projiserte inntrykksarealet Aproj:
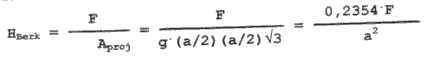
Forholdet mellom sidekanten a og inntrykksdybden hBerk i et berkovichinntrykk blir da slik:
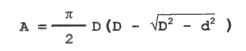
Også formelen for HBerk er tilpaset slik at skal F settes inn i N.
Sammenhengen mellom inntrykksdybden og de "klassiske" målte dimensjonene (d, L og a) forutsetter ideelle geometriske forhold, noe som vanligvis ikke er tilfelle.
I mikroområdet øker hardheten med avtakende prøvekraft inntil et visst maksimum. Deretter blir det et markant fall i hard-heten, hvoretter den begynner å stige igjen. Figur 6.4 viser måleresultatene av Vickers hardhetsprøvinger på tre typer hurtigstål. Belastningen ble variert fra ca. 3 N og nedover til ca. 0,15 N.
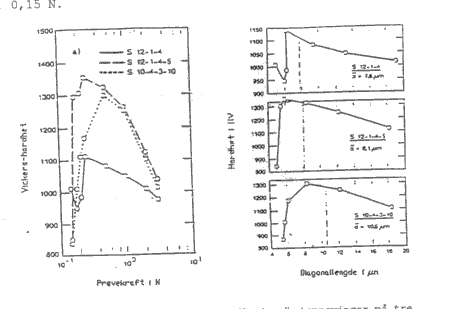
Figur 6.4. Resultatene av en serie mikrohardhetsprøvinger på tre forskjellige typer hurtigstål. Størrelsen d er materialets midlere korndiameter.
Den maksimale hardheten inntreffer i det lengden av inn-trykksdiagonalene blir litt mindre enn midlere korndiameter. Deretter faller hardheten brått med avtakende diagonal-lengde. Dette er i samsvar med det en vet om korngrense-arealets betydning for materialets styrke. Ved ytterligere minskning av inntrykksdiagonalene stiger hardheten igjen og nærmer seg asymptotisk mot +¥. Da nærmer den plastiske deformasjonen seg mot null.
Sjokk og vibrasjoner har særlig stor virkning på mikro-hardhetsprøvinger. En mikrohardhetsprøver må derfor stå på et vibrasjonsdempet bord.
Måling av hardheten i tynne, harde slitesjikt blir stadig mer aktuelt som ledd i kvalitetskontrollen. Men hvor godt er de eksisterende mikrohardhetsprøvemetodene egnet til dette formålet? Problemet med slike målinger er å få målt sjikt-hardheten isolert, slik at den målte hardheten ikke blir en blanding av sjikthardheten og substrathardheten.
Hvis en går ut fra en sjikthardhet på 3000 HV og en sjikt-tykkelse på 10 µm, blir den største tillatte inntrengnings-dybden 1 µm, dersom en vil unngå at den målte hardheten blir en blanding av sjikthardheten og substrathardheten. Med en Vickerspyramide blir da 7 µm den største diagonallengden. Hvis en bruker belastninger som gir diagonallengder mellom 7 og 70 µm, blir den målte hardheten en blanding av sjikt-hardheten og substrathardheten. Bruker en belastninger som gir diagonallengder over 70 µm, er det substrathardheten en måler, se figur 6.5.
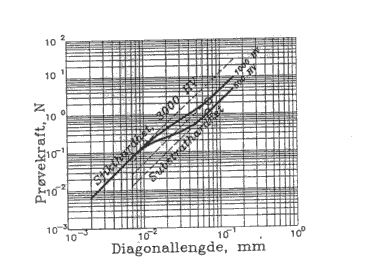
Hardheten i tekniske slitesjikt ligger vanligvis et sted mellom 2000 og 5000 HV. Tykkelsen varierer sterkt, og kan komme helt ned i 0,5 µm. En sjikttykkelse på 3 µm er ganske typisk for tekniske slitesjikt. Da blir den maksimale diagonallengden ved Vickers hardhetsprøving 2,1 µm, hvis regelen om en maksimal inntrykksdybde på 1/10 av sjikt-tykkelsen skal følges. Med en sjikthardhet på 3600 HV blir den tilhørende grenselasten ca. 8,5 g. Bruker en Knoop hardhetsmåling, blir den største diagonallengden L lik 9,15 µm og den tilhørende grenselasten ca. 21,2 g. Bruker en Berkovich-metoden, blir den maksimale sidekanten a lik 2,23 µm, og den tilhørende grenselasten blir ca. 7,8 g.
Åpenbart øker relativ feil jo mindre inntrykk en opererer med. Både operatørinnflytelsen og begrensninger i hardhets-prøveapparatets måleoptikk tilsier dette. Men hvor ligger så nedre grense for inntrykkstørrelsen ved "klassisk" mikrohardhetsprøving?
Etter omfattende eksperimenter med Vickers hardhetsprøvinger kom Bückle i 1961 fram til følgende konklusjon: Dersom måle-resultatet skulle være noenlunde pålitelig, måtte den målte diagonallengden på et vickersinntrykk være minst 3 µm. Om-fattende statistiske studier av operatørinnflytelsen endte opp med at en kunne forvente en variasjonsbredde på ca. 0,5 µm, dersom diagonalmålingene ble utført av en middels erfaren operatør. Med så stor variasjonsbredde og en diagonallengde på 3 µm må en ifølge Bückle forvente en feilmargin på 33 % i hardhetsverdien, se figur 6.6.
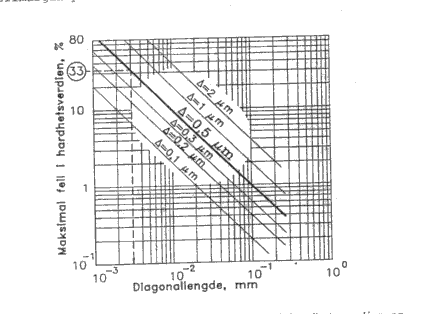
Figur 6.6. Sammenhengen mellom maksimal feil i herdhetsverdien og diagonallengden for en del forskjellige variasjonsbredder (D) ved Vickers hardhetsprøving. Ved en diagonallengde på 3 mm og en D på 0,5 mm må en regne med en feilmargin på 33 % (ifølge Bückle).
Maksimal feilmargin i resultatet er definert som variasjons-bredden i hardhetsverdiene, regnet i prosent av middel-verdien.
Men i løpet av de 20-30 siste årene har det skjedd en bemerkelsesverdig forbedring av hardhetsprøveapparatene. Det er særlig måleoptikken som er blitt forbedret, noe som har ført til en vesentlig bedre avlesningsnøyaktighet. I lyse-grønt monokromatisk mikroskoplys kan en under gunstige betingelser lett skjelne fra hverandre to punkter med en avstand på 0,35 µm.
I dag regner en med at en middels erfaren operatør, utstyrt med en moderne hardhetsprøver, greier en variasjonsbredde på 0,3 µm, og at den nedre grensen for diagonallengden kan senkes fra 3,0 til 2,0 µm. Dette gir ifølge figur 6.6 omtrent samme feilmargin som en diagonallengde på 3 µm og en variasjonsbredde på 0,5 µm.
En feilmargin på 33 % er ganske stor. Derfor er de "klassiske" metodene Vickers og Berkovich dårlig egnet for sjikt som er hardere enn 3500 HV og tynnere enn 3 µm.
Umiddelbart kan da knoopmetoden synes mye bedre egnet for slike målinger. Inntrykket har både mindre inntrengnings-dybde og lengre diagonal L. Men en må huske på at det er bare den ene diagonalen som blir målt, og at det ikke blir beregnet noen middelverdi. Dessuten er lengden av L vanskeligere å bestemme nøyaktig enn lengdene av diagonalene i et vickersinntrykk. I endepunktene av L møtes nemlig knoopinntrykkets sidekanter under en vinkel på bare 16°. Feilmarginen i fastleggingen av endepunktenes beliggenhet blir derfor større enn ved Vickersmetoden. Fagfolk på området regner med at knoopdiagonalen L må være 2-3 ganger lengre enn middelverdien av vickersdiagonalene, dersom det skal være noenlunde samme nøyaktighet i måleresultatene.
Dessuten må en være oppmerksom på at knoopmetoden er langt mer følsom overfor anisotropi i slitesjiktet enn vickers-metoden. Alt dette reduserer knoopmetodens fordeler i så stor grad at vickersmetoden fortsatt har en ubestridt lederplass. Men i grensetilfeller bør en vurdere knoop-metoden som et mulig alternativ.
Et annet alternativ er å gå over til å måle hardheten som universalhardhet. Men her spiller både materialspesifikke og geometriske faktorer inn. De materialspesifikke faktorene har med deformasjonsforholdene omkring inntrykket å gjøre. Grovt regner en med tre forskjellige måter materialet kan reagere på, se figur 6.7. Videre spiller geometriske uregel-messigheter hos inntrykkslegemet en ganske stor rolle. Pyramidespissen kan være avrundet, ha en "åskam" eller begge deler, se figur 6.8. Berkovichtetraederet er lettere å slipe til med riktig geometri, fordi de tre kantene møtes i ett punkt. Derimot kan også berkovichtetraederet ha avrunding av spissen.
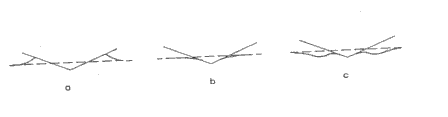
Figur 6.7. Avvik fra "idealgeometriske" deformasjonsforhold. a) materialopphoping langs inntrykkskanten. b) innsynkning av materiale langs inntrykkskanten. c) kombinasjon av begge.
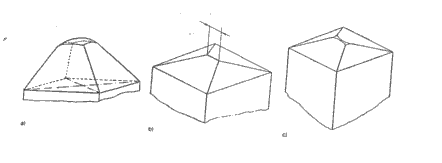
Figur 6.8. Geometriske uregelmessigheter på en vickerspyramide. a) avrunding av spissen. b) pyramidekantene møtes ikke i ett og samme punkt, slik at spissen får en "åskam". c) kombinasjon av begge deler.
Hva så med vickershardhetens avhengighet av belastningen? I mikro-området, ved hardhetsverdier over 2000 og belastninger på 10,00 g eller mindre, er den såkalte "spissdominansen" av underordnet betydning. Figur 6.9 gir en sammenlikning av de tre "klassiske" metodene Knoop, Vickers og Berkovich ved belastninger på 10,00 g og 1,00 g.
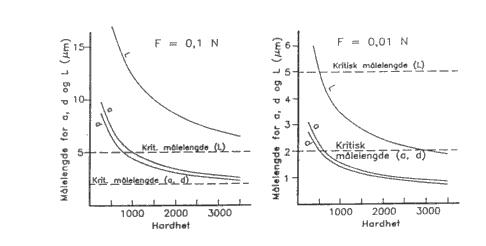
Figur 6.9. Sammenlikning mellom knoop-, vickers- og berkovich- metoden ved belastninger på 10 og 1 g. Det forutsettes en nedre kritisk målelengde av diagonalene på 2,0 mm. Ved sammenlikningen er det forutsatt at knoopdiagonalen må være minst 2,5 ganger middelverdien av vickersdiagonalene. Videre er det forutsatt idealgeometriske forhold.
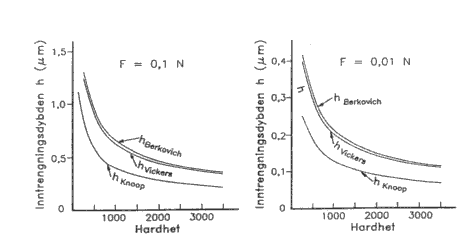
Figur 6.10 Sammenlikning mellom inntrykksdybdene til knoop-, vickers- og berkovichmetoden ved belastninger på 10 og 1 g.
Figur 6.9 viser at såfremt sjikttykkelsen tillater en belastning på 10,00 g, kan alle tre metodene anvendes for nominelle hardheter opptil 4000. Men hvis hardheten øker fra 2000 til 3500, endrer målelengden både ved vickers- og berkovichmetoden seg bare med 0,8 µm. Dersom en videre regner med en variasjonsbredde i de målte diagonallengdene på 0,3 µm, kan en i nevnte hardhetsområde egentlig bare angi tre hardhetsverdier med rimelig akseptabel feilmargin.
Dersom sjikttykkelsen ikke tillater større belastning enn 1,00 g, havner alle tre metodene i det "forbudte" området allerede ved hardheter på 550. Det er da forutsatt en nedre grense for målelengden på 2,0 µm.
Hvis en derimot måler hardheten som universalhardhet, gir en hardhetsøkning fra 2000 til 3500 en dybdeforskjell på ca. 120 nm, dersom belastningen er 10,00 g, se figur 6.10. Ved en belastning på 1,00 g blir den tilsvarende dybdeforskjel-len ca. 35 nm. Imidlertid kan en med dagens måleteknikk påregne en oppløsning på ca. 2 nm ved dybdemålingen, uten altfor store avskjermingstiltak. Teoretisk skulle en da med en belastning på 1,00 g kunne angi 18 rimelig pålitelige hardhetsverdier innenfor nevnte hardhetsområde, enten en nå bruker en vickerspyramide eller et berkovichtetraeder.
Hvor mye vil en avrunding av spissen på inntrengningslegemet påvirke hardhetsverdiene? Som eksempel skal vi se på hardhetsavviket ved vickersprøving som funksjon av avrundingsradien r av pyramidespissen, se figur 6.11.
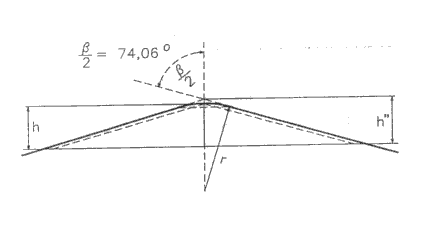
Figur 6.11. Geometriske forhold i inntrykket etter en vickers-pyramide med en spissavrunding med radius r. Den målte inntrykksdybden h blir mindre enn den teoretiske inntrykksdybden h". Følgelig blir den målte hardheten større enn det den teoretisk skulle være.
Figuren viser et snitt tenkt lagt gjennom en diagonal og loddrett på prøveoverflaten. Den målte inntrykksdybden h blir mindre enn den geometrisk korrekte h", fordi pyramide-spissen er avrundet. Inntrykksarealet beregnet på grunnlag av h blir derfor mindre enn om det hadde blitt beregnet på grunnlag av diagonallengden d", som etter "klassisk" vickersmetode ville ha vært den målte diagonallengden. Vi skal så se på avviket DH/H, der DH er differensen mellom hardhetene beregnet på grunnlag av henholdsvis h og h", og H er hardheten beregnet på grunnlag av h".
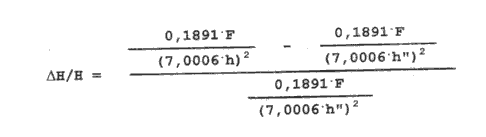
Dermed får vi følgende uttrykk for DH/H:
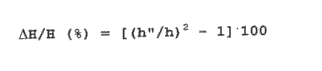
En geometrisk betraktning av figur 6.11 gir følgende sammenheng mellom h" og h:
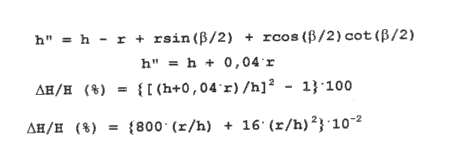
Figur 6.12 fremstiller denne korreksjonsfunksjonen grafisk for verdier av r fra 0,05 til 0,4 µm.
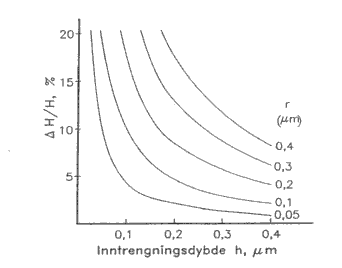
Figur 6.12. Grafisk fremstilling av korreksjonsfunksjonen DH/H for r-verdiene 0,05, 0,1, 0,2, 0,3 og 0,4 mm.
For berkovichtetraederet kan en utlede en tilsvarende korreksjonsfunksjon. Det må imidlertid enda en gang presiseres at det eksisterer ikke noen standard en kan henvise til for måling av universalhardheten ved så små inntrykk som det her er tale om. Det foreligger ikke en gang en "Technical Report".
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Kravet til hurtighet når det gjelder hardhetsprøving kommer til å stå sentralt også i fremtiden. De dynamiske metodene kommer til å bli videre utviklet og mer utbredt, men det vil ennå gå mange år før det kommer internasjonale normer for dem.
Arbeidet med å automatisere de statiske metodene vil fortsette. Det finnes i dag modifisert brinellutstyr som arbeider etter prinsippet med måling av inntrykksdybde istedenfor inntrykksdiameter. Det finnes en ASTM-standard for denne måleteknikken for brinellprøving, men teknikken er foreløpig ikke godkjent i noen internasjonal standard. Mange regner med at den blir det, men det er usikkert om metoden da kommer til å hete Brinell, Rockwell eller få et helt nytt navn. Utstyr for vickershardhetsprøving etter UCI-metoden er også for lengst utviklet og tatt i bruk, men heller ikke dette måleprinsippet er godkjent i noen internasjonal standard.
På messen MT-90 i Birmingham i England ble det vist noe av det mest moderne hardhetsprøveutstyret som er å få kjøpt. Data- og videoteknikk var tatt i bruk i stor utstrekning på vickersapparater. Ved hjelp av et video-kamera ble et forstørret bilde av inntrykket vist på en monitor. Ved hjelp av en mus kunne operatøren bevege en vannrett og en loddrett linje og markere endepunktene av diagonalene. Prøven var plassert på et mikrometerbord som kunne beveges ved hjelp av stepmotorer. Målingene gikk raskere og jobben var blitt mer behagelig for operatøren. I Sverige er det utviklet en helt tilsvarende teknikk for mikrohardhetsmåling. Volvo bruker denne teknikken i stor utstrekning i den fortløpende kvalitetskontrollen av herdede maskinkomponenter.
Metoden er imidlertid ikke automatisert før måling av inntrykkets dimensjoner kan skje automatisk. Måling av diagonaler eller inntrykksdiameter ved hjelp av elektronisk bildeanalyse er en mulighet som det har blitt forsket på allerede i flere år. Denne teknikken er en variant av optisk utmåling, og er dermed i samsvar med gjeldende internasjonale standarder. De første apparatene som arbeider etter dette prinsippet er allerede kommersielt tilgjengelige. Et av dem er Emcotest M4U fra Emco Maier GmbH i Østerrike. Pålasting og hardhetsprøving foregår automatisk via bildeanalyse, og måleserien med respektive hardhetsverdier blir skrevet ut på en printer.
Apparatet viser samtidig hvert inntrykk på en mattskive, noe som gir operatøren mulighet for optisk kontroll av målingene. Apparatet kan også foreta en måleserie etter en bestemt bane som er forhåndsprogrammert. Dette er en stor tidsbesparelse ved mange målinger på f. eks. sveiseprøver. Ellers ser det ut til å være allment akseptert i industrien at en måler etter f. eks. Vickers og så konverterer til andre hardhetsverdier.
Nylig har også Amsler Otto Wolpert-Werken kommet på markedet med en helautomatisk Vickers hardhetsprøver som arbeider med belastninger fra 0,98 til 98 N. Også denne måler ut diagonalene ved hjelp av elektronisk bilde-analyse. Den har automatisk fokusering og kantgjen-kjenning, noe som letter innretningen av prøveobjektene.
Et relativt nytt område er hardhetsprøving av harde, tynne sjikt på mykere underlag (substrat). Ingen av de eksisterende metodene for mikrohardhetsprøving er fullgode til dette formålet, og det blir forsket på å modifisere disse til mikrohardhetsprøving med enda mindre belastninger, der en måler hardheten ved hjelp av inntrykksdybden istedenfor inntrykksdiagonaler eller sidekanter. Parallelt med dette blir det forsket på metoder for tilvirkning av diamantpyramider med mer presis geometri.
[ Toppen av siden/Innhold ] [ Bla: oppover | nedover ]
Kvalitetssikring og kvalitetsledelse er stikkord som stadig går igjen på alle områder av både privat og offentlig sektor. Kvalitetssikringen omfatter også kvalitetskontroll. Hardhetsprøvinger hører med blant de mange metodene som står til disposisjon i dette arbeidet.
Det er et krav at en skal kunne dokumentere tilfreds-stillende pålitelighet og nøyaktighet på prøvemetodene en benytter. Hardhetsprøvemetodene er på ingen måte unntatt fra dette kravet. Men hvor nøyaktige må de være? En svensk undersøkelse i NORDTEST-regi avdekket at bare 2 av i alt 9 sertifiserte laboratorier klarte å oppnå riktig hardhet på alle de tilsendte prøveobjektene. Det er ingen grunn til å tro at forholdene er noe bedre i Norge.
Resultatet av den nevnte undersøkelsen gav straks opphav til følgende spørsmål: er kravene til nøyaktighet for strenge i forhold til markedets behov? Det er de neppe. Det en må se på er kvalitetssikringsopplegget ved prøve-laboratoriene. Påliteligheten av prøveresultatet er av-hengig av en rekke faktorer. Her er noen av de viktigste:
Gjeldende standarder for brinell-, vickers- og rockwell-metoden inneholder godt beskrevne prosedyrer for hvordan de respektive hardhetsprøvingene skal gjennomføres. Ifølge standardene skal prøveoverflaten være fri for fett, olje og andre belegg. Sliping av overflaten er tillatt, men det er ikke spesifisert hvilken finhet overflaten skal slipes ned til. Hvilken finhet prøve-overflaten er slipt ned til får større betydning jo mindre belastning en bruker ved Vickers hardhetsprøving, se figur 2.8. Prepareringen av prøveoverflaten bør avtales med kunden før en går i gang med hardhets-prøvingen.
Som nevnt er gjeldende standarder for de tre statiske hardhetsprøvemetodene Brinell og Rockwell tredelte. Del 2 omfatter kontroll og sertifisering av prøvemaskiner. Det nye standardforslaget ISO/DIS 6507 for Vickers hardhets-prøving har den samme tredelingen. Prosedyrene for kontroll og sertifisering av prøvemaskiner er også godt beskrevet.
Men hvor starter det hele? Hva er utgangspunktet? Det er de såkalte referanseblokkene, som leveres med garanterte hardheter. Tilvirkning av referanseblokker omfattes av del 3 av standardene for brinell-, vickers- og rockwell-prøving. Standardene inneholder ingen konkrete anvisninger for tilvirkningen. Det står bare at framstillingsprosessen skal gi nødvendig stabilitet og homogenitet av mikrostrukturen, slik at kravet til jevnhet i overflatehardheten kan oppfylles. Tilvirknings-prosessen er som regel omstendelig, og det er ganske vanskelig å bli akkreditert som tilvirker av referanse-blokker for hardhetsprøving. Derfor er referanseblokkene gjennomgående ganske dyre, om lag 1000 NOK for de billigste. Men de er meget viktige verktøy for den periodiske kontrollen av hardhetsprøvemaskinene ved prøvelaboratoriet.
De blir også brukt av operatørene, som "kalibrerer" seg selv sammen med hardhetsprøvemaskinen før hardhets-prøvingene tar til. De heter ikke referanseblokker for ingenting. Ved SINTEF/Molab ble det utført forsøk der brukte referanseblokker ble maskinert for å fjerne gamle inntrykk. Deretter ble de polert til korrekt Ra-verdi og hardheten målt på nytt. Det kunne ikke påvises noen forandring av hardheten. Men det er ikke tillatt å bruke slike "regenererte" blokker. Referanseblokkene blir nemlig levert med påstemplet materialtykkelse, slik at det siden skal kunne sjekkes om materiale er blitt avvirket etter at de ble kalibrert hos tilvirkeren. Forbruket av slike blokker kan således bety en betydelig utgiftspost.
Hva så med operatørens dyktighet? Åpenbart spiller denne en avgjørende rolle for prøveresultatet. Dette gjelder i særlig grad dersom hardhetsprøvingen blir utført etter brinell- eller vickersmetoden. For all del må nybegynnere ikke settes til å utføre hardhetsprøving som del av et betalt oppdrag. Opplæring og trening under kyndig ledelse må til først.
Hvilke krav bør en så sette til en operatør som skal utføre hardhetsprøvinger? De europeiske akkrediterings-standardene i 45000-serien inneholder svært generelle og vage bestemmelser om dette. Det samme kan sies om EN 14000-serien.
Prøveresultatet er avhengig av hvor presist operatøren greier avlesningene. Hvor stor nøyaktighet er det rimelig å forvente i avlesningene av f. eks. diagonalene i et vickersinntrykk? Som nevnt kom H. Bückle etter omfattende undersøkelser i 1961 fram til at en måtte regne med en variasjonsbredde på 0,5 mm. Men prøvemaskinene er siden den gang blitt betraktelig forbedret når det gjelder avlesningsnøyaktighet. En regner i dag med at en dyktig operatør fint greier en variasjonsbredde på 0,3 mm i en og samme avlesningsserie. Feilmarginen øker åpenbart jo mindre inntrykket er, noe som også framgår av figur 6.6. Feilmarginen er definert som variasjonsbredden i de målte hardhetsverdiene, regnet i prosent av middelverdien.
Hva så med krav til synet hos den som utfører hardhets-prøvingene? Så vidt vites er det ikke satt noe bestemt krav til synet, slik det er for NDT-pesonell som skal foreta røntgenfilmbedømming, der minstekravet er 5/5 med korreksjon. Men det er tvilsomt om tilsvarende krav bør innføres for personell som utfører hardhetsprøvinger.
Hvis en bruker briller, er disse bare i veien når en ser i et mikroskopokular. Da arbeider en helst uten briller og skarpstiller best mulig ved å justere okularet. Men når brillene fjernes, forandrer synet seg. Det enste riktige er at operatøren "kalibrerer" seg selv, før de egentlige hardhetsprøvingene tar til. Operatøren foretar da først en måleserie på en referanseblokk som har kjent hardhet. Måleserien må foretas med den samme hardhets-prøvemaskinen som skal brukes til de egentlige hardhets-prøvingene. Dette er vanlig praksis, og er tatt med som passus i kvalitetshåndbøkene til akkrediterte prøve-laboratorier. Dessuten er det viktig at personell som utfører hardhetsprøvinger holder på med dette jevnt, og gjerne sammenlikner hverandres måleresultater. Også her kan det sies at øvelse gjør mester.
Innføring av video- og datateknikk har antakelig ført til en ytterligere forbedring av målenøyaktigheten. Men helt sikker kan en ikke være, og en må ikke stole blindt på utstyret. Både utmåling på videoskjerm og utmåling ved bildeanalyse teoretisk skulle forbedre nøyaktigheten, og måleteknikken er i hvert fall ikke i strid med gjeldende standarder for Brinell og Vickers hardhetsprøving. Men overføringssystemet kan ha små variasjoner fra dag til dag. Dette gjelder spesielt dersom video- og datautstyret ikke er levert som originalt tilbehør til hardhetsprøve-maskinen. Derfor er det like viktig at slike hardhets-prøvemaskiner først blir kalibrert mot en referanseblokk med kjent hardhet, før hardhetsprøvene blir utført. Også rutinene for dette må være beskrevet i kvalitets-håndbøkene til akkrediterte prøvelaboratorier som bruker slikt hardhetsprøveutstyr.
Konvertering av hardhetsdata fra en type hardhet til en annen blir også mye brukt. Skal en f. eks. kontrollere hardheten i settherdingssjikt, og kravet til denne er angitt i HRC, nytter det ikke å bruke denne metoden i selve hardhetsprøvingen. Da utfører en selve prøvingen som mikrohardhetsprøving (Vickers eller Knoop), og konverterer deretter de oppnådde hardhetsdata til HRC ved hjelp av konverteringstabeller. Slike konverteringstabeller er å få kjøpt, men de gjelder stort sett for stål og tar ikke hensyn til materialspesifikke variasjoner. Materialprøve-laboratoriene bruker derfor helst konverteringstabeller de har utarbeidet selv på grunnlag av dels egne hardhetsdata, dels hardhetsdata fra andre laboratorier. Materialprøve-laboratoriene foretar nemlig utveksling av både prøve-objekter og respektive prøveresultater.
[ Toppen av siden/Innhold ] [ Bla: oppover ]
|
|
|
 |
 |
Copyright ©
1997
Forfatteren/Høgskolen i Vestfold
Copyrightinformasjon: http://www-bib.hive.no/tekster/hveskrift/kompendium/1997-2/copyright.html